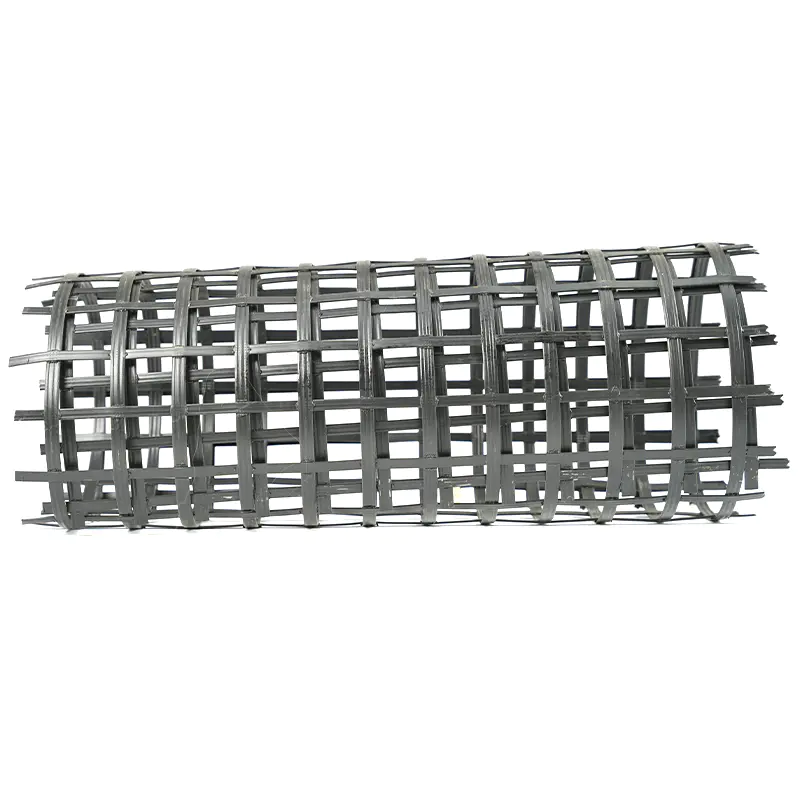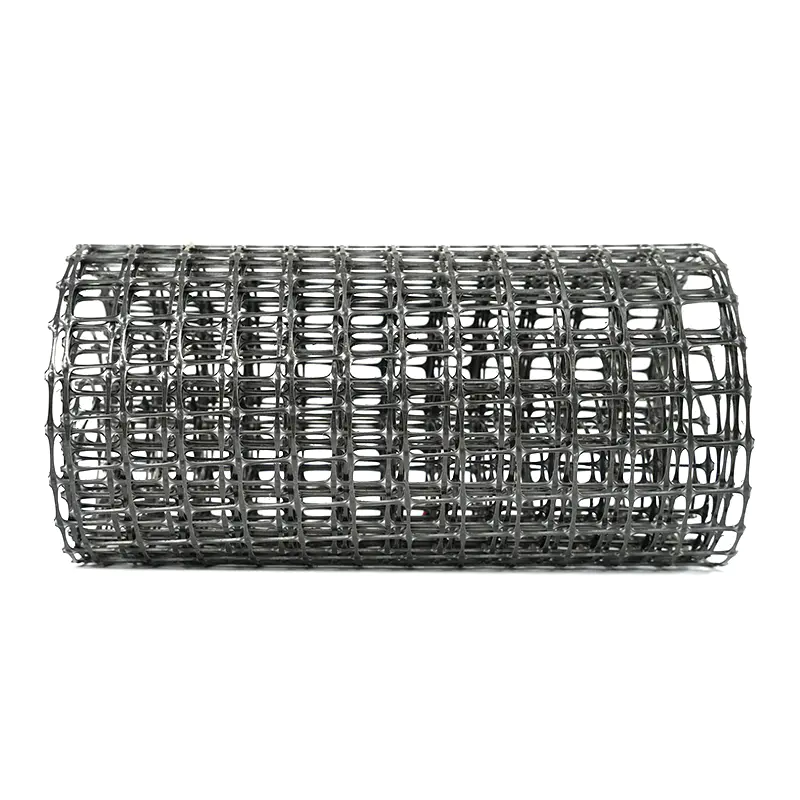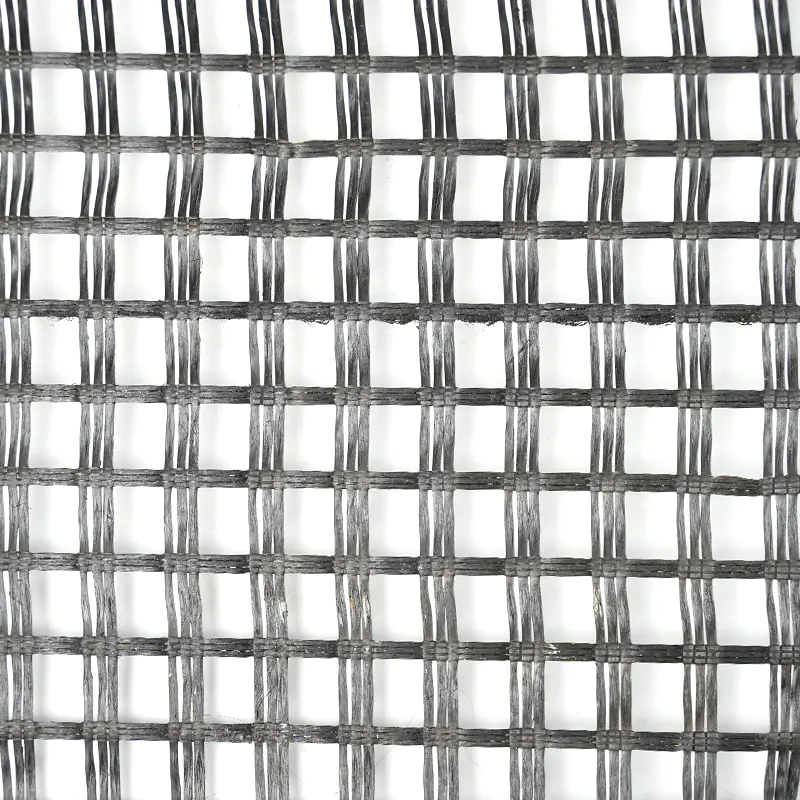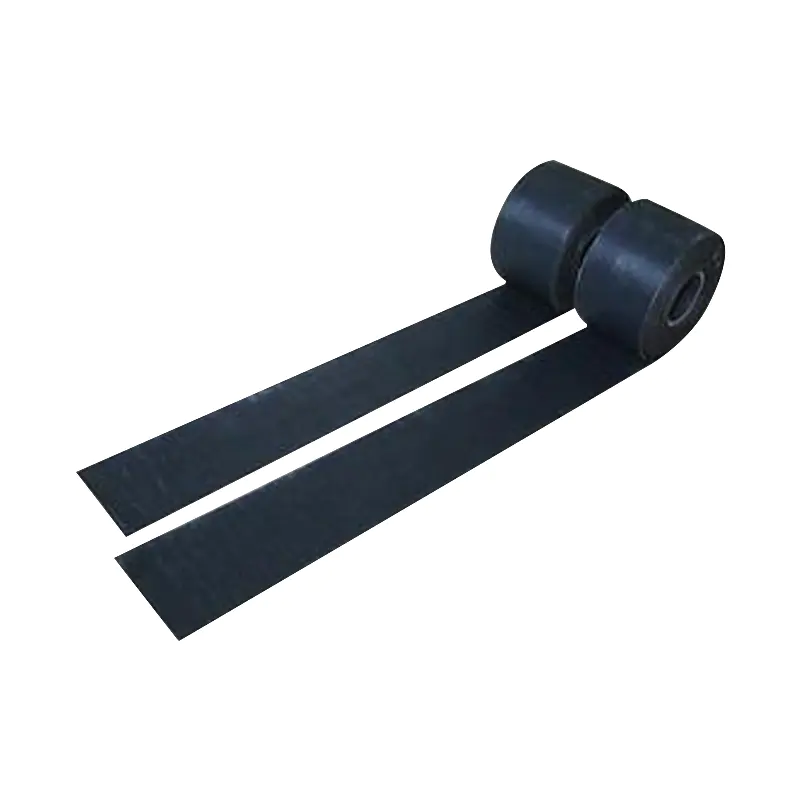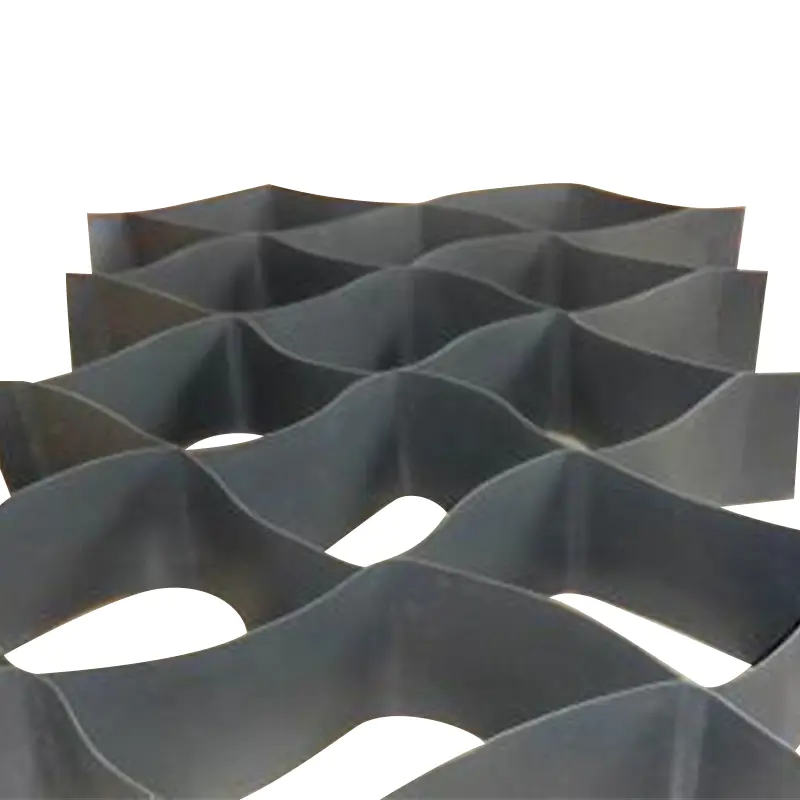

Rolka geosiatki pozostawia linię wyglądającą na gładką i równą, ale raport dotyczący rozciągania pokazuje, że wytrzymałość spada z 84 kN/m na krawędziach do 66 kN/m w środku, przy kształtach otworów przesuniętych na szerokość. To nierówne rozciąganie przy produkcji geosiatki – wada, która kryje się za normalnie wyglądającą siecią i po cichu osłabia wszystko, co z niej zbudowane.
W ciągu ponad dwudziestu lat budowy i oddawania do użytku linii geosiatek obowiązuje jedna praktyczna zasada: nierówne rozciąganie prawie nigdy nie jest pojedynczą dramatyczną awarią. Jest to stopniowa nierównowaga pomiędzy czterema kontrolowanymi zmiennymi — równomiernością termiczną wstęgi, rozkładem naprężenia i wyrównaniem rolek, współczynnikiem rozciągania i dopasowaniem prędkości oraz konsystencją surowca. Rozwiązuj problemy w tej kolejności, mierz, zanim cokolwiek zmienisz, i pozwól, aby raport z próby rozciągania – a nie dźwięk linii – powiedział Ci, kiedy problem naprawdę został rozwiązany.
Krok 1: Sprawdź równomierność temperatury na całej szerokości wstęgi
Polipropylen i polietylen reagują bezpośrednio na temperaturę. Różnica 3–5°C na szerokości wstęgi zmienia orientację łańcuchów polimeru, w związku z czym arkusz rysuje się inaczej na krawędziach niż w środku. Brak równowagi termicznej jest najczęstszą przyczyną problemów z nierównym rozciąganiem, zarówno na liniach jednoosiowych, jak i dwuosiowych.
Sprawdź profil ogrzewania za pomocą skalibrowanego pirometru powierzchniowego w pięciu punktach wstęgi — na obu krawędziach, w obu ćwiartkach i na środku — a nie tylko na podstawie odczytu HMI. Następnie sprawdź dystrybucję powietrza: zatkane filtry, zablokowane dysze lub uszkodzona izolacja powodują powstawanie zimnych smug niewidocznych z panelu sterowania. Sprawdź także asymetryczną utratę ciepła na krawędzi; na wielu liniach jest stale chłodniej na jednej krawędzi z powodu zużytej uszczelki lub otwartych drzwiczek dostępowych.
Jeśli profil jest płaski, a rozciąganie nadal nierówne, przejdź do mechanika. Nasz przewodnik po równomierne ogrzewanie i wytłaczanie podczas rozciągania wzdłużnego przechodzi przez grzałkę i ekstruder sprawdza bardziej szczegółowo.
Krok 2: Potwierdź równowagę naprężenia i wyrównanie rolek
Przy płaskim profilu temperatury następnymi podejrzanymi są gradienty napięcia. Wałek przesunięty o zaledwie 0,5 mm, zużyte łożysko po jednej stronie lub różnica nacisku w docisku między dwoma końcami tego samego wałka powoduje mierzalną różnicę naprężenia w poprzek wstęgi, a proces rozciągania ją wzmacnia.
| Punkt kontrolny | Cel | Metoda weryfikacji |
|---|---|---|
| Rozluźnij napięcie na każdym końcu | W granicach ±3% średniej | Ręczny miernik napięcia na wszystkich końcach |
| Nacisk zacisku, lewa i prawa strona | W ciągu 5% | Manometry po obu stronach każdego zacisku |
| Równoległość rolek | ≤ 0,2 mm na 1 m długości rolki | Poziomica precyzyjna lub narzędzie do ustawiania lasera |
| Łańcuch zaciskowy i zużycie łożysk | Brak widocznego wydłużenia podziałki | Pomiar suwmiarką w ciągu 10 kolejnych podziałek łańcucha |
Przeprowadzaj te kontrole regularnie – co najmniej raz w miesiącu w przypadku ciągłej produkcji – i zapisuj wyniki. Problemy z napięciem i wyrównaniem rzadko pojawiają się nagle; gromadzą się, aż raport rozciągania pokaże wzór.
Krok 3: Sprawdź współczynnik rysowania i dopasowanie prędkości
Na linii jednoosiowej współczynnik rozciągania wzdłużnego jest równy prędkości startowej podzielonej przez prędkość posuwu; stosunek 5,5:1 oznacza, że szybkie rolki pracują 5,5 razy szybciej niż rolki podające. Na linii dwuosiowej prędkość łańcucha poprzecznego musi odpowiadać wydajności przekroju podłużnego. Kiedy te prędkości się rozchodzą, arkusz nadmiernie się rozciąga lub rozluźnia, tworząc nieregularne otwory i nierówną wytrzymałość.
Zamiast ufać wartościom zadanym, sprawdź rzeczywiste odczyty prędkości HMI względem wartości zadanych. Enkodery napędu dryfują, a różnica prędkości wynosząca 1–2% pomiędzy sąsiednimi stacjami rozciągającymi zmienia efektywne przełożenie bardziej, niż spodziewa się większość operatorów. W przypadku linii dwuosiowych interakcja między rozciąganiem podłużnym i poprzecznym zasługuje na własne sprawdzenie — naszą analizę równomierność i dokładność rozciągania wzdłużnego i poprzecznego obejmuje typowe tryby awarii.
| Parametr | Tolerancja | Próg działania |
|---|---|---|
| Odchylenie współczynnika pobierania od wartości zadanej | W ciągu 1% | Ponownie skalibruj koder napędu |
| Różnica prędkości pomiędzy sąsiednimi stacjami | W ciągu 2% | Sprawdź skrzynię biegów, sprzęgło i łańcuch napędowy |
| Poprzeczne i wzdłużne niedopasowanie wyjściowe | W granicach 1,5% | Oblicz ponownie wartość zadaną prędkości łańcucha |
Wykres pokazuje typową korektę: wartości rozciągania rozrzucone pomiędzy 65 a 78 kN/m na całej szerokości, po dokręceniu do 82–84 kN/m po naprawieniu niedopasowania prędkości.
Na starszych lub odnowionych liniach tolerancja mechaniczna stacji napinających może być zbyt luźna, niezależnie od tego, jak dobrze je dostrojisz. Linia zbudowana na potrzeby tego procesu, taka jak linia do produkcji jednoosiowej geosiatki rozciąganej, dopasowuje sekcje napędowe i rozciągające już od projektu.
 Linia produkcyjna jednoosiowej geosiatki rozciągliwej z dopasowanymi sekcjami rozciągającymi Ta linia produkcyjna integruje stacje napędowe i rozciągające od samego początku projektu, pomagając zmniejszyć nierówności na starszych lub odnowionych liniach. Ma to znaczenie, gdy tolerancja mechaniczna ogranicza jakość arkusza. Zobacz produkt →
Krok 4: Wyklucz zmienność surowców i pasz
Nosze wzmacniają to, co zapewnia wytłaczarka. Jeśli wskaźnik szybkości płynięcia różni się w zależności od partii żywicy, jeśli przemiał stanowi dużą część surowca lub jeśli wilgoć nie jest usuwana w sposób ciągły, zmienia się lokalna grubość arkusza i wytrzymałość stopu, a rozciąganie zamienia te małe różnice w widoczne nierówności.
- Utrzymuj stały stosunek przemiału i przesiewaj; Powszechnym pułapem operacyjnym jest 20–30%.
- Zawsze susz higroskopijny materiał; skoki wilgoci zmieniają zachowanie rysowania w nieprzewidywalny sposób.
- Testuj przychodzące MFI żywicy na partię i oddzielne partie, jeśli rozpiętość MFI przekracza specyfikację.
- Obserwuj prędkość ślimaka wytłaczarki i temperaturę topnienia; Pulsujące wyjście tworzy okresowe pasma grubości, które powiększają się podczas rozciągania.
Problemy z surowcami często udają problemy z maszynami, ponieważ objawiają się tymi samymi objawami. Dlatego też kontrole materiałów stanowią sekwencję poprzedzającą wymianę rolek lub zmianę prędkości.
Przetestowana w praktyce sekwencja rozwiązywania problemów
W instalacjach nierównomierne rozciąganie korzeni powoduje ich rozkład w przybliżeniu jak pokazano poniżej. Użyj go, aby nadać priorytet dochodzeniu, a nie pomijać pomiary.
- Jednorodność termiczna — 45%
- Napięcie i wyrównanie — 25%
- Współczynnik naciągu i prędkości — 20%
- Surowiec wsadowy — 10%
Następnie uruchom sekwencję w tej kolejności, zmieniając po jednej zmiennej na raz:
- Rejestruj rzeczywiste prędkości, współczynniki poboru i temperatury z HMI; porównać z ostatnią znaną dobrą konfiguracją procesu.
- Zmierz temperaturę wstęgi w pięciu miejscach na całej szerokości przy wejściu do rozciągania; zbadać dowolny gradient powyżej 3°C.
- Sprawdź docisk i poziomowanie rolek na rolkach napinających i rozciągających.
- Zmierz napięcie poszczególnych końcówek na stojaku nawijającym lub rozwijającym; oznaczyć dowolny koniec wyżej niż 5% od sąsiadów.
- Pobrać próbkę o pełnej szerokości i przetestować wytrzymałość na rozciąganie, wydłużenie i wymiary otworu w pięciu pozycjach.
- Zmień tylko jedną zmienną — nigdy temperaturę i stosunek jednocześnie — a następnie przetestuj ponownie przed następną regulacją.
- Porównaj wyniki z poprzednimi dziesięcioma rzutami, aby wykryć stopniowy dryf, zamiast działać na jednej złej próbce.
Sprawdź mocowanie za pomocą rzeczywistych danych dotyczących rozciągania
Nierówne rozciąganie jest naprawiane tylko wtedy, gdy raport tak mówi. Praktyczną zasadą akceptacji geosiatki jest zmiana wytrzymałości na rozciąganie w granicach ±10% średniej w pięciu pozycjach testowych na całej szerokości, z wydłużeniem przy zerwaniu w tym samym paśmie. Specyfikacje zbrojenia o wysokiej wydajności często utrzymują się na poziomie ±5%.
| Parametr | Limit akceptacji | Układ testowy |
|---|---|---|
| Różnice w wytrzymałości na rozciąganie na całej szerokości | W granicach ±10% średniej | 5 pozycji: krawędzie, ćwierćpunkty, środek |
| Zmiany wydłużenia przy zerwaniu | W granicach ±10% średniej | Te same 5 pozycji |
| Odchylenie przekątnej apertury | W granicach 3% wartości docelowej | Pobrano próbki z 10 otworów w całej rolce |
| Zmiana grubości | W ciągu 5% of average | Mikrometr w 5 pozycjach |
To sprawia, że tester rozciągania jest narzędziem produkcyjnym, a nie laboratorium. Dedykowana maszyna do wytrzymałości geowłókniny z zarejestrowanymi wynikami wielopunktowymi zapewnia dane umożliwiające potwierdzanie napraw, porównywanie przesunięć i dokumentowanie jakości partii dla klientów.
 Maszyna do wytrzymałości geowłókniny z rejestracją wielopunktową i sterowaniem komputerowym Ten tester rozciągania rejestruje wyniki wielopunktowe i krzywe dynamiczne, co czyni go praktycznym narzędziem produkcyjnym do weryfikacji napraw i dokumentowania jakości partii. Jego precyzyjny czujnik zapewnia spójne pomiary. Zobacz produkt →
Śledź także geometrię apertury: zmierz długości przekątnej próbki apertur w rolce. Jeśli przekątne odbiegają od wartości docelowej o więcej niż kilka procent, rozciąganie pozostaje nierówne, nawet jeśli wartości siły przekroczą normę.
Zapobieganie: projektowanie linii i nawyki związane z konserwacją
Zapobieganie przewyższa rozwiązywanie problemów. W liniach z wielostrefową regulacją temperatury PID, niezależną regulacją docisku na każdym końcu rolki, precyzyjnie szlifowanymi rolkami i zsynchronizowanymi napędami, rzadko dochodzi do nierównomiernego rozciągania. Te cechy odróżniają linię wymagającą ciągłej opieki nad dziećmi od tej, która utrzymuje swój profil rolka za rolką.
Nawyki związane z konserwacją są równie ważne: comiesięczne kontrole współosiowości, kalibrowane czujniki temperatury co najmniej dwa razy w roku i natychmiastowe zwracanie uwagi na hałas łożysk lub dryft szczelinomierza. Rolki, łańcuchy i zaciski przenoszące wstęgę przez strefę rozciągania stanowią mechaniczne serce linii.
Kiedy sekcje rozciągające są projektowane jako zintegrowany system, problemy takie jak nierównomierne rozciąganie są projektowane przed wyprodukowaniem pierwszej rolki. Przykładem jest dwukierunkowa linia do produkcji geosiatek firmy Jiangsu Saide Machinery — sekcje ogrzewania, rozciągania i napędu są dopasowywane podczas projektowania, a nie łączone ze sobą na hali produkcyjnej.
 Dwukierunkowa linia do produkcji geosiatek ze zintegrowanym ogrzewaniem i rozciąganiem Linia ta łączy sekcje grzewcze, rozciągające i napędowe w zintegrowany system, redukując problemy z nierównym rozciąganiem przed produkcją. Jego konstrukcja obejmuje piec do rozciągania poprzecznego i specjalne osprzęt. Zobacz produkt →
Często zadawane pytania
Co należy w pierwszej kolejności sprawdzić, gdy rozciąganie geosiatki staje się nierówne?
Zmierz profil temperatury wstęgi na wejściu do rozciągania, zamiast ufać nastawom grzejnika. Najczęstszą przyczyną są gradienty temperatury powyżej 3–5°C na całej szerokości, które należy wyeliminować przed zmianą współczynników lub prędkości pobierania.
Jaka jest akceptowalna różnica w wytrzymałości na rozciąganie na całej szerokości?
W przypadku większości specyfikacji geosiatek praktyczną granicą jest ±10% średniej wytrzymałości na rozciąganie w pięciu pozycjach testowych. Projekty zbrojenia o wysokiej wydajności często wymagają ± 5%.
Czy powinienem najpierw dostosować temperaturę lub współczynnik pobierania?
Najpierw temperatura. Zachowanie polimeru podczas rozciągania jest bardzo wrażliwe na temperaturę, więc smuga na zimno o temperaturze 3°C zmienia lokalne rozciąganie bardziej niż niewielka regulacja współczynnika. Zmiana proporcji w przypadku braku równowagi termicznej zwykle maskuje prawdziwą przyczynę.
Dlaczego krawędzie mojej geosiatki są zawsze cieńsze niż środek?
Ścienienie krawędzi zwykle wskazuje na szybsze chłodzenie lub większe lokalne napięcie na krawędziach podczas rozciągania wzdłużnego, czasami w połączeniu z zbyt agresywnym współczynnikiem rozciągania w stosunku do rzeczywistej temperatury krawędzi. Sprawdź moc podgrzewacza krawędzi, powietrze chłodzące krawędzie i ciśnienie docisku krawędzi.
Czy nierówne rozciąganie może wpłynąć na długoterminową wydajność geosiatki w terenie?
Tak. Strefy niedostatecznie rozciągnięte zachowują niższą orientację molekularną i słabszą odporność na pełzanie przy długotrwałych obciążeniach; nadmiernie rozciągnięte strefy stają się kruche i łatwo ulegają uszkodzeniu podczas manipulacji. Nieregularna geometria apertury sprawia również, że zazębianie się gleby i łączenie zakładek są mniej przewidywalne.
Konkluzja: Zmierz, dostosuj, zweryfikuj
Nierówne rozciąganie podczas produkcji geosiatki można rozwiązać, zastępując domysły pomiarami. Profil termiczny, balans naprężenia, współczynnik naciągu i dopasowanie prędkości oraz konsystencja surowca obejmują prawie każdy przypadek, z którym się spotkasz. Stwórz procedurę weryfikacji, prowadź zapisy i przeszkol operatorów, aby czytali raporty dotyczące rozciągania z taką samą uwagą, jak czytają wyświetlaną linię.