
Kierownik produkcji skontaktował się ostatnio z naszym zespołem inżynierów w związku z problemem: dwutygodniowa produkcja geosiatki przeszła kontrolę wzrokową, mimo że laboratoryjne próby rozciągania wykazywały odchylenie o 15–20% poniżej certyfikowanej specyfikacji. W przepisie nic się nie zmieniło poza jednym parametrem — temperatura cylindra wytłaczarki została obniżona o 8°C, aby obniżyć koszty energii. Ta niewielka korekta wystarczyła, aby zmienić kształt wewnętrznej struktury polimeru i obniżyć ostateczną wytrzymałość na rozciąganie każdej rolki wyprodukowanej w tym okresie.
Krótka odpowiedź na pytanie, jak temperatura wytłaczania wpływa na wytrzymałość geosiatki na rozciąganie, jest następująca: temperatura wytłaczania kontroluje orientację molekularną, krystaliczność i degradację termiczną podczas przetwarzania, a zatem wyznacza górną granicę wytrzymałości, jaką późniejsze rozciąganie i chłodzenie mogą zablokować w materiale. W tym artykule wyjaśniono, dlaczego występuje taki efekt, jakie zakresy temperatur są praktyczne w przypadku popularnych żywic i jakie zespoły produkcyjne powinny monitorować, aby zachować przewidywalną wytrzymałość na rozciąganie.
Dlaczego temperatura wytłaczania zasługuje na uwagę przy produkcji geosiatek
Wytrzymałość na rozciąganie geosiatki nie powstaje wyłącznie na etapie rozciągania; w dużej mierze zależy to od jakości wytłaczanego arkusza. Podczas wytłaczania stopiony polimer otrzymuje energię cieplną, która określa, jak całkowicie żywica się topi, jak równomiernie przepływa przez matrycę i jak materiał reaguje na następującą po niej operację ciągnienia.
Wniosek jest pierwszy: jeśli temperatura wytłaczania jest niewłaściwa, żadne rozciąganie nie przywróci utraconej wytrzymałości. Gdy stop jest zbyt zimny, polimer nie osiąga w pełni jednorodnego stanu płynięcia, pozostawiając niestopione pozostałości krystaliczne, które działają jak słabe punkty. Kiedy stop jest zbyt gorący, degradacja termiczna zaczyna przerywać długie łańcuchy molekularne. Obydwa efekty zmniejszają potencjał orientacji materiału i ujawniają się w próbie rozciągania jako mniejsze obciążenie szczytowe i większe wydłużenie przy zerwaniu.
Stabilność temperatury jest równie ważna jak ustawiona wartość. Dobrze zaprojektowana linia produkcyjna jednoosiowej geosiatki rozciągliwej monitoruje temperaturę stopu w kilku strefach wzdłuż cylindra i matrycy, ponieważ jednolity profil termiczny jest warunkiem wstępnym stałej geometrii żeber i wydajności połączenia.
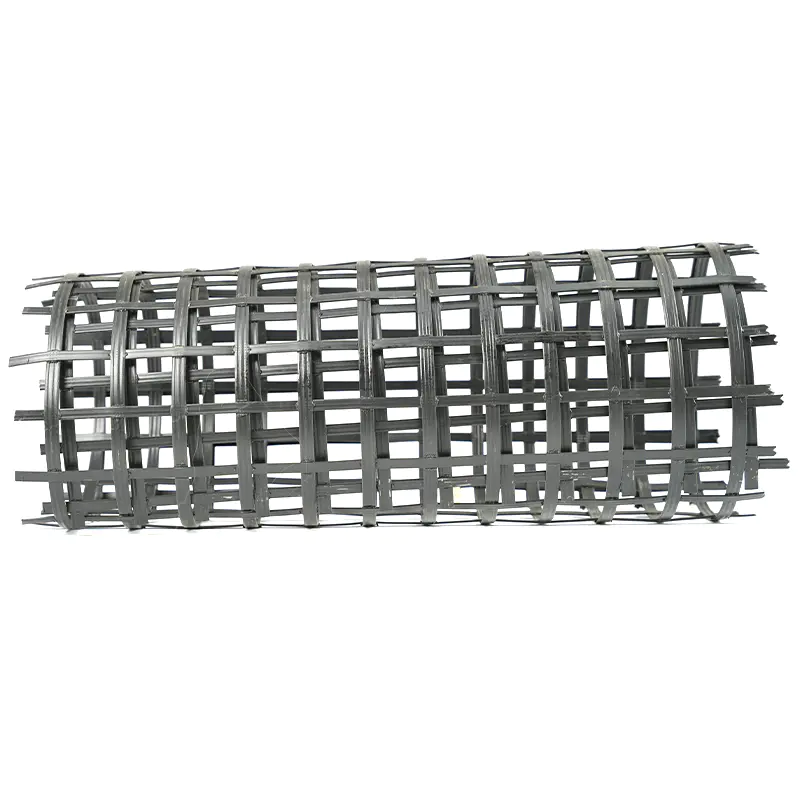
 Linia produkcyjna jednoosiowej geosiatki rozciągliwej z monitorowaniem temperatury topnienia Ta linia produkcyjna jest szczególnie polecana zespołom zakupowym zajmującym się kontrolą profilu termicznego. Wielostrefowe monitorowanie temperatury zapewnia stałą geometrię żeber i wydajność połączeń, bezpośrednio rozwiązując problemy związane ze stabilnością temperatury podniesione w pobliskiej dyskusji. Zobacz produkt →
Jak temperatura zmienia zachowanie polimeru przed rozciąganiem
Polipropylen (PP) i polietylen o dużej gęstości (HDPE) to najpowszechniejsze żywice stosowane w geokratach wytłaczanych. Obydwa są półkrystaliczne, a ich reakcja na temperaturę wytłaczania wyjaśnia większość zmian wytrzymałościowych obserwowanych w gotowych produktach.
Krystaliczność i orientacja molekularna
Kiedy stopiony arkusz opuszcza matrycę, łańcuchy polimeru zaczynają organizować się w domeny krystaliczne. Rozmiar i rozmieszczenie tych domen zależy od ilości ciepła pozostającego w materiale. Jeśli temperatura wytłaczania jest zbyt niska, niecałkowicie stopione obszary przetrwają i stają się punktami koncentracji naprężeń podczas rozciągania. Jeśli jest zbyt wysoka, łańcuchy pozostają zbyt długo rozluźnione i utrudniają ustawienie wymagane w przypadku geosiatki o dużej wytrzymałości na rozciąganie. Utrata orientacji objawia się bezpośrednio jako mniejsza wytrzymałość na rozciąganie zarówno w kierunku wzdłużnym, jak i poprzecznym.
Przepływ stopu i ciśnienie matrycy
Lepkość stopu spada wraz ze wzrostem temperatury. Wyższa temperatura stopu obniża ciśnienie w matrycy i wytwarza bardziej płynny arkusz, który jest łatwiejszy do narysowania – do pewnego momentu. Powyżej tego punktu arkusz traci stabilność wymiarową, zapada się i pojawiają się zmiany grubości. Niższa temperatura zwiększa lepkość i ciśnienie w matrycy, co może powodować powstawanie śladów płynięcia, zmarszczek krawędzi i miejscowych koncentracji naprężeń. Ponieważ końcowa wytrzymałość ciągnionej geosiatki jest przenoszona przez zorientowane łańcuchy molekularne w żebrach, każda nieciągłość w wytłaczanym arkuszu staje się słabym punktem pod obciążeniem. Dlatego kontrola temperatury jest ściśle powiązana równomierne ogrzewanie i wytłaczanie podczas procesu rozciągania wzdłużnego .
Zalecane zakresy temperatur wytłaczania dla popularnych żywic
Poniższa tabela zawiera typowe zakresy temperatur beczki i matrycy dla typowych żywic do geosiatek. Są to punkty wyjściowe, a nie wartości bezwzględne; prawidłowy zakres zależy od gatunku żywicy, pakietu dodatków, prędkości linii i grubości blachy.
| Żywica | Temperatura beczki (°C) | Temperatura matrycy (°C) | Zaobserwowany wpływ na wytrzymałość na rozciąganie |
|---|---|---|---|
| Homopolimer PP | 200-230 | 210-225 | Najlepsza wytrzymałość w pobliżu 215-225°C; wyraźny spadek poniżej 195°C lub powyżej 245°C |
| HDPE | 180-210 | 185-200 | Najlepsza orientacja w temperaturze 190-205°C; przegrzanie obniża masę cząsteczkową |
| PET (żywica powlekana lub wzmocniona włóknem szklanym) | 260-290 | 270-285 | Wąskie okno; zarówno niedostateczna, jak i nadmierna temperatura zwiększają kruchość |
PET pojawia się w niektórych procesach geosiatek powlekanych lub wzmacnianych włóknem szklanym, a jego zakres temperatur jest zauważalnie węższy. Precyzyjna kontrola jest tam jeszcze bardziej istotna, ponieważ różnica pomiędzy maksymalną a akceptowalną wytrzymałością na rozciąganie może wynosić mniej niż 10°C.
Okno procesu: co się dzieje, gdy temperatura się zmienia
Zależność pomiędzy temperaturą wytłaczania a końcową wytrzymałością na rozciąganie geosiatki ma charakter krzywej szczytowej. Poniższy wykres przedstawia reprezentatywny wzór dla jednoosiowej geosiatki polipropylenowej, wyrażony jako procent maksymalnej wytrzymałości uzyskanej w serii testów.
Reprezentatywna reakcja wytrzymałości na rozciąganie jednoosiowej geosiatki PP w różnych temperaturach wytłaczania.
Poniżej dolnej krawędzi optymalnego okna blacha jest niedotopiona. Objawia się to chropowatością powierzchni, podwyższonym ciśnieniem matrycy i sporadycznym rezonansem rozciągania – niestabilną oscylacją grubości blachy, która tworzy naprzemienne grube i cienkie żebra poprzeczne. Wytrzymałość na rozciąganie w kierunku maszynowym może zmieniać się o 20% lub więcej w zależności od rolki.
Powyżej okna optymalnego dominuje degradacja termiczna. Rozcięcie łańcucha zmniejsza średnią masę cząsteczkową. Arkusz może wyglądać na gładki i błyszczący, ale wytrzymałość na rozciąganie i odporność na pełzanie spadają, punkty połączeń stają się bardziej kruche, a długoterminowa wytrzymałość projektowa – wartość, którą inżynierowie stosują w przypadku ścian i zboczy – pogarsza się szybciej niż krótkotrwała wytrzymałość szczytowa.
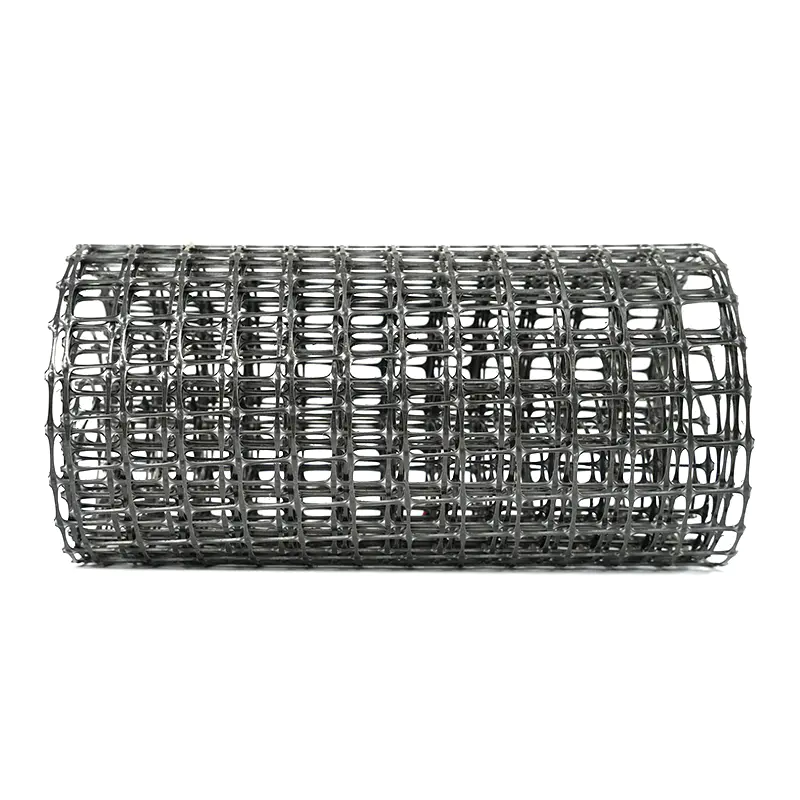
 Dwukierunkowa linia do produkcji geosiatek z rozciąganiem wzdłużnym i poprzecznym Sprzęt ten jest istotny przy porównywaniu wpływów termicznych na wytrzymałość na rozciąganie. Obejmuje prasę wykrawającą, rozciąganie wielowalcowe i piec do rozciągania poprzecznego z wymiennikami ciepła, co stanowi podstawę do dyskusji na temat wpływu warunków przetwarzania na wydajność geosiatki PP i HDPE. Zobacz produkt →
Konsekwencje siłowe w skrócie
Poniższy wykres słupkowy porównuje typowe zachowanie wytrzymałości na rozciąganie geosiatek PP i HDPE wytwarzanych w wyniku wytłaczania w niskiej, optymalnej i nadmiernej temperaturze.
Zachowanie względnej wytrzymałości na rozciąganie, przy optymalnym przebiegu temperatury ustawionym na 100%.
Dla codziennej produkcji istotne są dwa wnioski. Po pierwsze, kara za niedogrzanie jest zwykle większa niż kara za przegrzanie w przypadku PP i dlatego dostosowania oszczędzające energię są ryzykowne. Po drugie, oba polimery tracą wytrzymałość w skrajnych przypadkach, ale z różnych powodów: jeden z powodu niepełnego stopienia, drugi z powodu degradacji molekularnej.
| Stan | Wytrzymałość na rozciąganie | Wydłużenie przy zerwaniu | Typowe znaki produkcyjne |
|---|---|---|---|
| Niska temperature | Obniżono 15-30% | Często zwiększone | Wysoki nacisk matrycy, szorstkie krawędzie, ślady płynięcia |
| Optymalny range | Maksimum dla żywicy | Spełnia specyfikację | Stabilny arkusz, jednolite otwory, stała prędkość linii |
| Nadmierna temperature | Obniżone 10-25% | Zredukowane, kruche zachowanie | Die ślini się, lekkie odbarwienie, dymi w dużym nadmiarze |
Ponieważ objawy mogą nakładać się na różnice w surowcach, niezawodnym sposobem oddzielenia przyczyn jest zarejestrowanie temperatury stopu na matrycy dla każdej partii produkcyjnej i porównanie jej z wynikami próby rozciągania. Jest to standardowa praktyka w kontrola jakości produktu na linii produkcyjnej jednoosiowej geosiatki rozciągliwej i wychwytuje zmiany temperatury na długo przed wystąpieniem skargi klienta.
Praktyczne środki dla zespołów produkcyjnych i zaopatrzeniowych
Poniżej przedstawiono najczęstsze przyczyny nieprawidłowej wytrzymałości na rozciąganie geosiatki w zakładach zajmujących się wytłaczaniem. Na liście znajduje się odchylenie temperatury, co jest dobrą wiadomością: jest to również czynnik, który można najłatwiej kontrolować.
- Odchylenie temperatury 38%
- Zmienność surowca 22%
- Błąd współczynnika rozciągania 18%
- Niespójność chłodzenia 14%
- Inne przyczyny 8%
W przypadku zespołów produkcyjnych trzy działania przynoszą najwyższy zwrot:
- Zainstaluj czujniki temperatury stopu na matrycy i porównaj odczyty z wartościami zadanymi beczki.
- Zamiast dostosowywać temperaturę w celu oszczędzania energii, należy utrzymywać wykres kontrolny wytrzymałości na rozciąganie w funkcji temperatury wytłaczania.
- Ponowna certyfikacja okna temperaturowego za każdym razem, gdy wprowadzana jest nowa partia żywicy lub dostawca.
W przypadku zespołów zakupowych oceniających linię produkcyjną geosiatki zapytaj o precyzję kontroli temperatury, wielostrefowe ustawienia PID, rozkład stref grzewczych na matrycy i udokumentowane testy jednorodności temperatury. Linia, która nie jest w stanie utrzymać ustawionej temperatury w wąskim paśmie, będzie powodować nierówną wytrzymałość na rozciąganie w przypadku kolejnych rolek. Właśnie dlatego nasza jednokierunkowa rozciągliwa geosiatka z tworzywa sztucznego jest produkowana w ściśle monitorowanych warunkach temperatury topnienia.
 Jednokierunkowa rozciągliwa geosiatka z tworzywa sztucznego z ścisłą kontrolą temperatury topnienia Ten produkt jest przykładem znaczenia wąskiej kontroli temperatury podczas wytłaczania, ponieważ do jego produkcji wykorzystuje się monitorowane temperatury stopu. Jest przydatny dla inżynierów oceniających konsystencję geosiatki i długoterminową wytrzymałość, uzupełniając praktyczne porady dotyczące okien wytłaczanych znajdujące się w pobliżu. Zobacz produkt →
Często zadawane pytania dotyczące temperatury wytłaczania i wytrzymałości geosiatki
Jaka jest optymalna temperatura wytłaczania geosiatki polipropylenowej?
W przypadku większości żywic geosiatek homopolimerowych PP praktyczne okno wytłaczania wynosi 200-230°C, przy czym najwyższa wytrzymałość na rozciąganie jest zwykle osiągana w pobliżu 215-225°C. Potwierdź zakres u dostawcy żywicy i dostosuj prędkość linii, grubość arkusza i współczynnik ciągnienia gotowego produktu.
Czy temperatura wytłaczania może być zbyt wysoka, nawet jeśli geosiatka wygląda normalnie?
Tak. Degradacja termiczna rozpoczyna się zanim pojawią się widoczne przebarwienia. Najbardziej niezawodnym sposobem na wykrycie tego zjawiska jest porównanie wytrzymałości na rozciąganie, wydłużenia przy zerwaniu i wydajności złącza z wartością bazową wytworzoną w nieco niższej temperaturze.
Jak temperatura wytłaczania wpływa na wydłużenie przy zerwaniu?
Wytłaczanie w niskiej temperaturze pozostawia materiał słabo zorientowany, co ma tendencję do zwiększania wydłużenia przy zerwaniu. Wytłaczanie w wysokiej temperaturze skraca łańcuchy molekularne i zmniejsza wydłużenie, powodując kruchość geosiatki. Obydwa warunki oddalają produkt od specyfikacji.
Czy przy zmianie dostawcy żywicy powinienem zresetować temperaturę?
Tak. Nawet jeśli nazwa gatunku żywicy jest taka sama, wskaźnik szybkości płynięcia i pakiet stabilizatora termicznego mogą się różnić. Przed pełną produkcją należy przeprowadzić małe próby w całym zakresie temperatur, aby znaleźć nowe optymalne.