
Producent, który właśnie wygrał pakiet zbrojeniowy na poszerzenie autostrady, zwykle dochodzi do tego samego wniosku w tym samym momencie: przetarg nigdy nie zamawiał maszyny. Zapytano o klasę rozciągania, rozmiar otworu i wymiar rolki, a linia produkcyjna to po prostu wszystko, co jest w stanie utrzymać te wartości w sposób powtarzalny, zmiana po zmianie.
To właściwy obiektyw dla aktualnej fali zapotrzebowania na sprzęt do geosiatek. Zamówienia nie rosną, bo ogólnie rośnie aktywność budowlana; wspinają się, ponieważ określony zestaw typów projektów określa obecnie konstrukcję z gruntem wzmocnionym jako tańszą opcję w porównaniu z wymianą grubego granulatu. Zapotrzebowanie na sprzęt podąża za tego typu projektami i wyprzedza materiał — zakład nie może wiarygodnie ubiegać się o kontrakt na dostawy za dwa lata, jeśli moce produkcyjne są już na wyczerpaniu.
W poniższych sekcjach opisano, które pakiety projektów faktycznie przekształcają się w zamówienia zakupu, jak przekształcić specyfikację projektu w wymagania dotyczące maszyny oraz gdzie kupujący najczęściej przed podpisaniem błędnie oceniają wydajność i jakość.
Które pakiety projektów faktycznie przekształcają się w zamówienia na sprzęt
Projekty polegające na przenoszeniu sprzętu mają jedną wspólną cechę ekonomiczną: wzmocnienie jest tańsze niż alternatywa. Tam, gdzie projektant może zastąpić kilkaset milimetrów wybranego wypełnienia cieńszą warstwą wzmocnioną siatką, oszczędność jest wystarczająco duża, aby uzasadnić wysiłek projektowy – i jest to punkt, w którym specyfikacja staje się na tyle solidna, że można zamawiać maszyny.
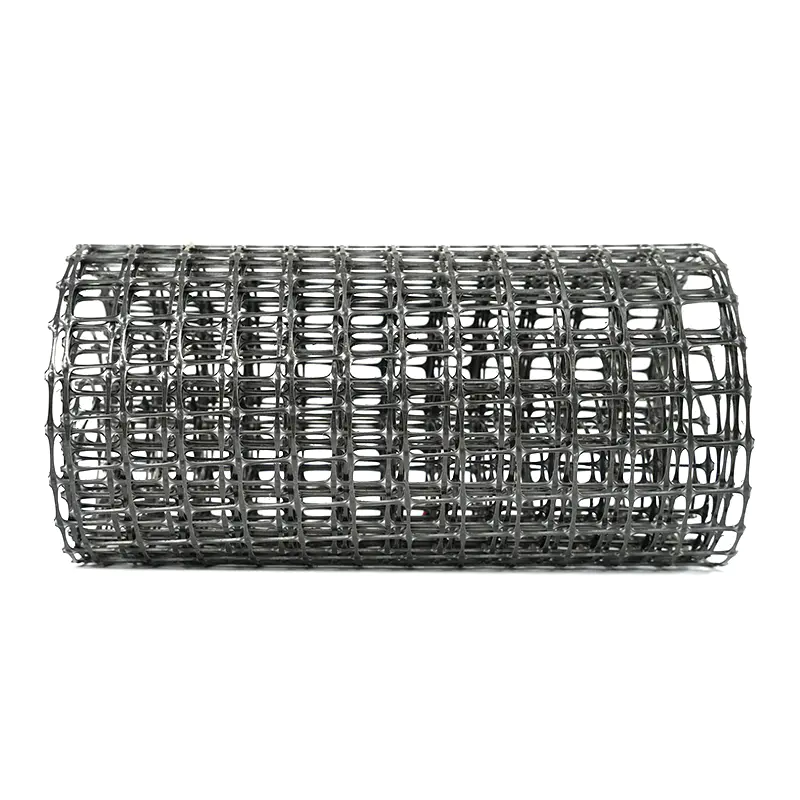
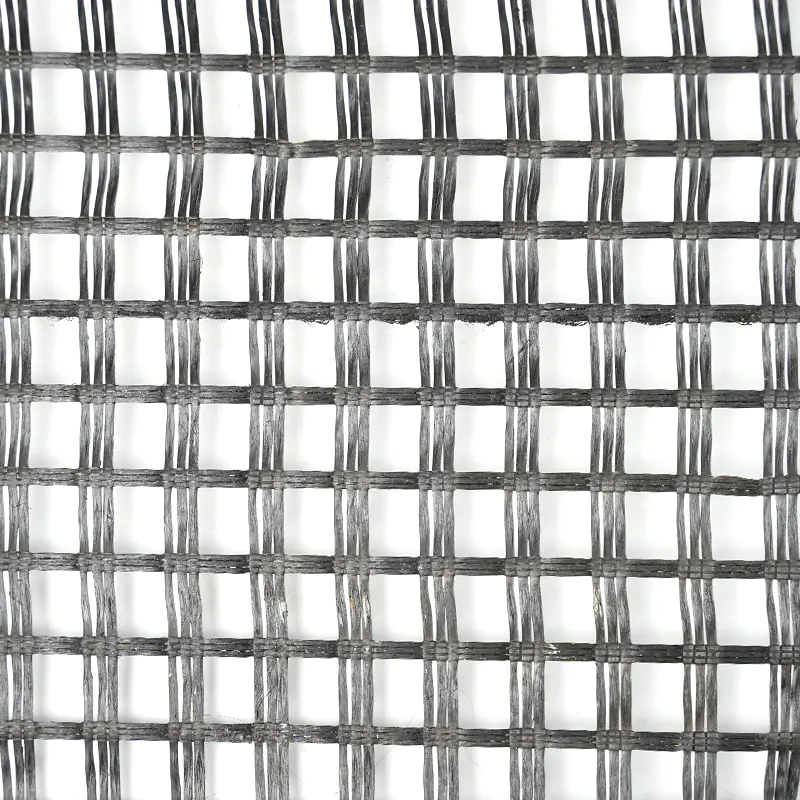
- Poszerzenie i remont autostrady na miękkim lub zmiennym podłożu. Poszerzenie tworzy połączenie wzdłużne, w którym stara i nowa nawierzchnia osiadają inaczej. Podstawowe zbrojenie plus separacja zmniejszają osiadanie różnicowe i pękanie odblaskowe. Jest największym pojedynczym odbiorcą siatek dwuosiowych w klasie 30–40 kN/m, a także pozyskuje siatkę z włókna szklanego do warstw asfaltowych.
- Budowa nowej drogi ekspresowej i dróg do transportu ciężkiego na podłożu o niskiej zawartości CBR. Wzmocnienie umożliwia zastosowanie cieńszej, ziarnistej podstawy przy jednoczesnym zachowaniu projektowego współczynnika ruchu. Zapotrzebowanie koncentruje się na gatunkach dwuosiowych o dużej wytrzymałości na rozciąganie i coraz częściej na siatkach stalowo-plastikowych przeznaczonych do bardzo dużych obciążeń osi.
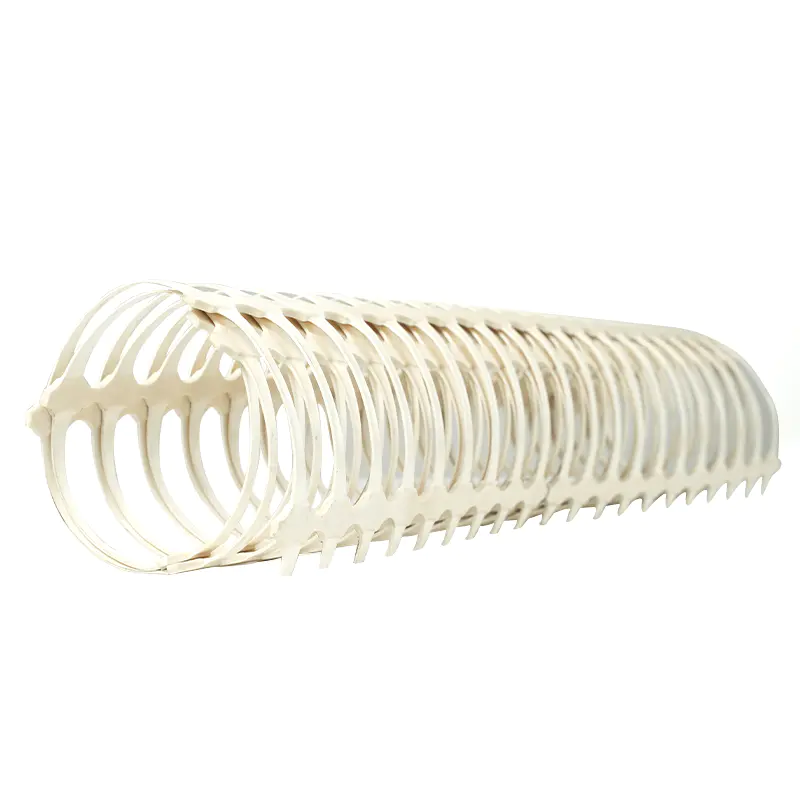
- Formacja kolei, bocznice i place towarowe. Cykliczne obciążenie i wąskie tolerancje osiadania popychają projektantów w stronę sztywnego zbrojenia i ograniczania, co oznacza dwuosiową siatkę i geokomórki, a nie proste tkaniny separacyjne.
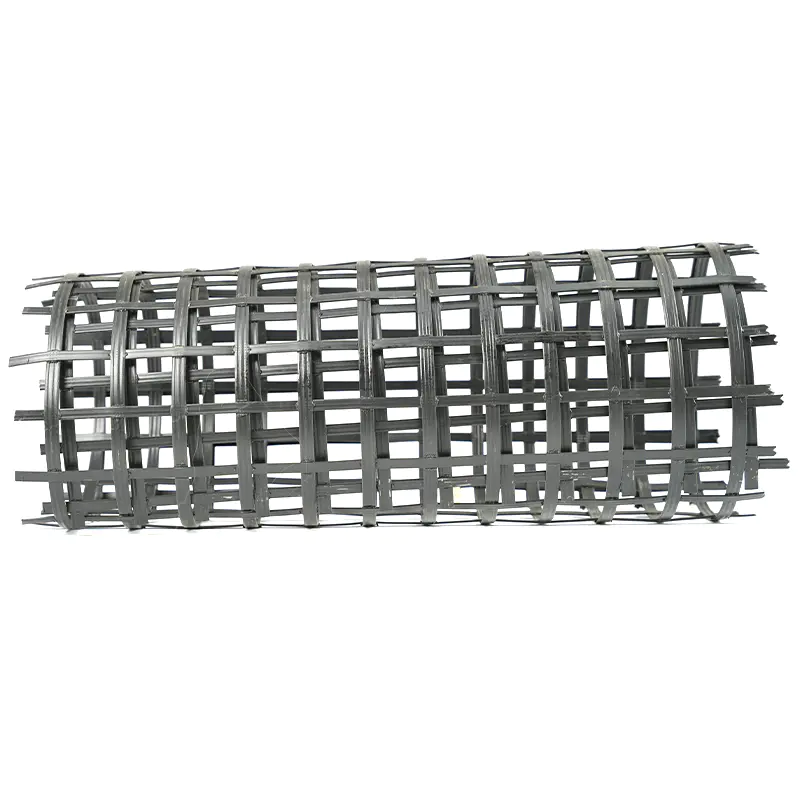
- Nasypy, konstrukcje oporowe i stabilizacja skarp. Wykorzystują one jednoosiową siatkę i geokomórki i są mniej wrażliwe na cenę za metr kwadratowy niż prace drogowe, ponieważ alternatywa — palowanie lub większa powierzchnia — jest znacznie droższa.
- Porty, parki logistyczne i platformy przemysłowe. Duże obciążenia statyczne z rygorystycznymi limitami osiadania tworzą stały, wymagający od specyfikacji popyt, który nagradza stałą jakość „od rolki do roli” w porównaniu z głównymi wartościami rozciągania.
- Prace ograniczające i związane z odpadami poflotacyjnymi. Komory składowisk, zbiorniki i tamy na odpadach poflotacyjnych przyciągają ten sam asortyment instalacji w kierunku geomembran, wykładzin kompozytowych i geowłóknin ochronnych, a nie samej siatki.
Mieszanka ma większe znaczenie niż całość. Zakład zaopatrujący głównie drogi do renowacji potrzebuje linii dwuosiowej pracującej przy dużym obciążeniu; zakład obsługujący nasypy i prace na zboczach wymaga wydajności jednoosiowej, a często także wydajności włókniny. To właśnie ta kombinacja, a nie wielkość krajowego budżetu na infrastrukturę, decyduje o tym, ile linii powinien posiadać producent.
Czytanie specyfikacji projektu od tyłu
Notatka projektowa jest pisana w języku parametrów materiału, natomiast zamówienie zakupu jest pisane w języku maszynowym. Tłumaczenie jest krótkie, ale bezlitosne, ponieważ każde wymaganie dotyczące wydajności blokuje określony etap procesu.
| Wymóg projektowy | Co naprawia w produkcie | Co sprawdzić na linii |
|---|---|---|
| Wytrzymałość na rozciąganie przy odkształceniu 2% lub 5%. | Gatunek polimeru, współczynnik rozciągania, orientacja molekularna | Długość pieca do rozciągania, podział temperatury, dokładność kontroli proporcji |
| Kierunek zbrojenia (jednoosiowy, dwuosiowy, wieloosiowy) | Architektura maszyny i sekwencja rozciągania | Czy stopień poprzeczny ma niezależną kontrolę ogrzewania i napięcia |
| Rozmiar apertury i geometria żeber | Wzór wykrawania i precyzja wymiarowa | Dokładność zespołu wykrawającego, stopień zużycia matrycy, przycięcie krawędzi i procent złomu |
| Szerokość rolki, długość rolki, dostawa bez łączeń | Wyjściowa szerokość wstęgi, napięcie uzwojenia | Wydajność nawijarki, kontrola stożka naprężenia, stała twardość rolki |
| Długotrwała trwałość, odporność na promienie UV i chemikalia | Pakiet dodatków, powłoka lub typ włókna, taki jak szkło lub poliester | Sekcja zanurzania lub powlekania, jeżeli trasa procesu obejmuje taką sekcję |
| Konsystencja partii (współczynnik zmienności przy rozciąganiu) | Jednorodność termiczna w całej sieci | Liczba i kontrola stref grzewczych, grubość pętli zamkniętej i sprzężenie zwrotne naprężenia |
Dlaczego trasa dwuosiowa niesie ze sobą największe ryzyko
Siatka dwuosiowa jest produktem masowym stosowanym w większości programów drogowych i to właśnie tam najczęściej pojawiają się rozbieżności w specyfikacji. Żyłka wykazana w niższej klasie rozciągania nie wytrzyma kroku wyżej w swojej klasie przy tej samej wydajności, ponieważ współczynnik rozciągania musi wzrosnąć, a etap poprzeczny staje się wąskim gardłem. Kupujący, którzy porównują oferty dotyczące wyłącznie wydajności godzinowej, porównują liczby zmierzone w różnych warunkach.
 Dwukierunkowa linia do produkcji geosiatek z tworzyw sztucznych Produkuje dwuosiowe geosiatki PP/PE poprzez wytłaczanie, wykrawanie i sekwencyjne rozciąganie wzdłużne/poprzeczne, za pomocą kompaktowego pieca i urządzenia zaciskowego zaprojektowanego dla wielu specyfikacji. Zobacz produkt →
Trasy z włókna szklanego i poliestru całkowicie wykraczają poza ten problem. Wykorzystują inną architekturę – raczej impregnację lub dzianie osnowowe niż sekwencyjne rozciąganie – dlatego producent obsługujący zbrojenie asfaltu zwykle potrzebuje osobnej linii, a nie modernizacji.
Kupujący zajmujący się arytmetyką pojemności mylą się
Dane wyjściowe z tabliczki znamionowej są figurą marketingową. Efektywna wydajność to kwestia inżynieryjna, a luka między nimi jest przyczyną rozczarowania przy oddawaniu do użytku. Prosta rama pomaga: roczny tonaż równa się efektywnej wydajności godzinowej pomnożonej przez efektywne godziny pracy pomnożonej przez wydajność przy pierwszym przejściu.
Linia o wydajności 350 kg/h, pracująca efektywnie przez 6000 godzin rocznie przy wydajności pierwszego przejścia wynoszącej 92%, produkuje około 1930 ton — ale tylko wtedy, gdy z tych 6000 godzin wykluczy się już złom przezbrojeniowy i rozruchowy. Jeśli tak nie jest, rzeczywista liczba może spaść o 10–15% bez ani jednej usterki mechanicznej.
- Efektywna wydajność godzinowa przy docelowej klasie rozciągania. Nalegaj, aby liczba ta odnosiła się do najtrudniejszego produktu w Twojej ofercie, a nie do najłatwiejszego.
- Złom rozruchowy i przezbrojeniowy. Zapytaj, ile metrów minie, zanim sieć wróci do normy i jak często w zaplanowanym harmonogramie następuje zmiana klasy.
- Założenie o stabilnym czasie sprawności. Zapytaj, które kategorie przestojów są uwzględnione – wymiana matryc, wymiana filtrów, czyszczenie walców, planowana konserwacja – a które są po cichu wykluczone.
- Media za tonę. Zainstalowana moc na kilogram produkcji, zapotrzebowanie na wodę chłodzącą i zużycie sprężonego powietrza wpływają bezpośrednio na koszt jednostkowy i różnią się zauważalnie pomiędzy podobnymi liniami.
Gdy te cztery liczby znajdą się na stole, notowania stają się porównywalne. Wcześniej są to opisy różnych maszyn mierzone przy różnych założeniach.
W przypadku, gdy roszczenia dotyczące jakości zostaną unieważnione na miejscu
Większość sporów pomiędzy producentami geosiatek a ich klientami wynika z dwóch trybów awarii i żaden z nich nie jest wyraźnie widoczny na certyfikacie.
Pierwszym z nich jest kompromis pomiędzy wytrzymałością na rozciąganie a wydłużeniem. Wytrzymałość na rozciąganie w raporcie z badań to pojedyncza liczba, ale projektant opiera się na rozciąganiu przy określonym odkształceniu. Zwiększ zbyt mocno współczynnik rozciągania w jednym etapie, a wartość wytrzymałości poprawi się, podczas gdy reakcja na odkształcenie i odporność na uszkodzenia instalacji pogorszą się. Linia, która może trafić w liczbę, nie jest automatycznie linią, która może trafić w liczbę z akceptowalnym wydłużeniem i wydajnością połączenia.
Drugi to równomierność termiczna. Różnica temperatur wynosząca kilka stopni pomiędzy krawędzią wstęgi a jej środkiem wystarczy, aby przesunąć profil rozciągania na całej szerokości rolki, a po kilku miesiącach uzyskuje się niespójne wartości z rolki na rolkę, które nie przechodzą kontroli przychodzącej u klienta. Z tego powodu kupujący powinni prosić o zmierzone dane dotyczące rozkładu temperatury w całej sieci, a nie o pojedynczą wartość zadaną. Zasady, które stoją za kontrola jakości na linii produkcyjnej geosiatek dwuosiowych warto je przejrzeć przed jakimkolwiek fabrycznym testem odbiorczym, ponieważ definiują, co „spójny” powinien oznaczać w kryteriach akceptacji.
Możliwości testowania należą do tej samej rozmowy. Zakład, który nie jest w stanie samodzielnie zmierzyć własnego zachowania przy rozciąganiu i wydłużeniu, jest zależny od certyfikatów i nadziei. Niezależna stacja do badania wytrzymałości, skalibrowana i używana w każdej partii, a nie tylko w próbkach, przekształca jakość z deklaracji w liczbę, którą zespół sprzedaży może podać.
 Niestandardowa maszyna do testowania wytrzymałości geowłókniny Testuje wytrzymałość na zerwanie i wydłużenie geotekstyliów, geomateriałów i materiałów pokrewnych, stosując zasadę CRE i sterowaną komputerowo rejestrację krzywych w celu wewnętrznej weryfikacji materiału. Zobacz produkt →
Lista kontrolna przed zakupem, która przetrwa kontakt z produkcją
- Przeprowadź próbę na własnym gatunku polimeru, dostarczonym przez własnego producenta mieszanki, a nie na próbce wybranej przez sprzedawcę.
- Potwierdź klasę rozciągania, jaką linia utrzymuje przez całą zmianę, a nie najlepszą pojedynczą rolkę demonstracji.
- Żądaj danych o jednorodności temperatury na całej szerokości wstęgi przy docelowej prędkości linii.
- Zapytaj o terminy realizacji wykrojników i rolek napinających, ponieważ są to części, które zatrzymują linię na tygodnie.
- Potwierdź na piśmie, co obejmuje uruchomienie, kto jest świadkiem testu akceptacyjnego i jakie są kryteria akceptacji.
- Sprawdź zakres szkoleń dla operatorów i personelu konserwacyjnego, obejmujący sesje na miejscu, a nie podręcznik.
- Odwiedź linię, która już oferuje zamierzony asortyment produktów i porozmawiaj z ludźmi, którzy ją obsługują.
Wytrzymałość jednoosiowa zasługuje na osobną analizę, ponieważ prace na nasypach i zboczach tolerują mniej kompromisów w zakresie geometrii żeber i długotrwałego pełzania niż zbrojenie dróg. Dostawca działający od dwudziestu lat w tej kategorii sprzętu, posiadający zakład produkcyjny o powierzchni 50 000 m² i inżynierowie zajmujący się rozruchem, którzy zajmują się zarówno instalacjami mechanicznymi, jak i elektrycznymi, łatwiej jest spełnić te kryteria niż dostawca wpisu do katalogu — a szczegółowe szkolenie w zakresie obsługi i konserwacji na miejscu w momencie przekazania stanowi różnicę między linią, która osiąga moc znamionową w ciągu miesięcy, a linią, która nigdy tego nie osiąga.
 Linia produkcyjna jednoosiowej geosiatki rozciągliwej Produkuje jednokierunkowo rozciągliwą geosiatkę z tworzywa sztucznego o dużej wytrzymałości na rozciąganie poprzez wytłaczanie, wykrawanie, ogrzewanie w piecu i rozciąganie, a także wsparcie instalacyjne i szkoleniowe. Zobacz produkt →
Często zadawane pytania
Czy spowolnienie wydatków na infrastrukturę natychmiast powoduje zmniejszenie zamówień na sprzęt do geosiatek?
Nie. Występuje opóźnienie w obu kierunkach. Projekty już w budowie pochłaniają materiały latami, a decyzje dotyczące wydajności podejmowane są w perspektywie wieloletniej, a nie jednego kwartału. Najpierw zmienia się zestawienie zamówionych gatunków, a nie ich suma.
Czy jedna linia może produkować zarówno geosiatkę jednoosiową, jak i dwuosiową?
Nie praktycznie. Produkcja jednoosiowa rozciąga się tylko w jednym kierunku, podczas gdy produkcja dwuosiowa obejmuje etap rozciągania poprzecznego z własnym ogrzewaniem i kontrolą napięcia. Dopasowywanie jednego do drugiego jest zwykle droższe i mniej stabilne niż zakup odpowiedniej architektury.
Ile czasu zajmuje od zamówienia do stabilnej produkcji?
Produkcja, wysyłka, instalacja, uruchomienie i okres stabilizacji – wszystkie te elementy składają się na siebie, a dwa ostatnie są rutynowo niedoceniane. Realistycznym pytaniem nie jest to, jak szybko można dostarczyć linię, ale jak szybko osiąga ona stałą wydajność w przypadku najtwardszego produktu — a to zależy w dużej mierze od tego, jak dobrze uwzględniono szkolenie operatorów i testy akceptacyjne na etapie umowy.
Jaki szczegół specyfikacji ma największy wpływ na cenę maszyny?
Klasa rozciągania, jaką lina musi wytrzymać przy określonym naprężeniu. Decyduje o długości pieca, liczbie etapów rozciągania, specyfikacji rolek i architekturze sterowania — i jest to wymóg najczęściej pomijany niejasny we wczesnych zapytaniach, dlatego też wcześniejsze oferty mogą różnić się znacznie od siebie w przypadku czegoś, co brzmi jak ta sama maszyna.